English
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Arabic
 Indonesian

Seleccionar un proveedor de productos intermedios farmacéuticos a granel no es simplemente una cuestión de comparar el precio del producto y la pureza nominal. Para la fabricación farmacéutica, un intermediario pasa a formar parte de una cadena de proceso controlada en la que la consistencia de la materia prima, los perfiles de impurezas, la trazabilidad de los lotes, la capacidad de fabricación, la verificación analítica y la documentación reglamentaria pueden influir directamente en el rendimiento y la calidad posteriores.
Esto se vuelve más importante cuando se utiliza un intermedio a escala de kilogramo a tonelada. Un material que tenga un rendimiento aceptable durante el desarrollo de laboratorio puede crear problemas importantes durante la producción comercial si su perfil de impurezas cambia entre lotes, si los disolventes residuales fluctúan o si el proveedor no puede mantener condiciones consistentes de reacción y purificación.
Por lo tanto, para las empresas farmacéuticas internacionales, la estrategia de abastecimiento más fiable es evaluar el sistema de fabricación del proveedor junto con el producto intermedio individual.
La capacidad de fabricación debe coincidir con la química
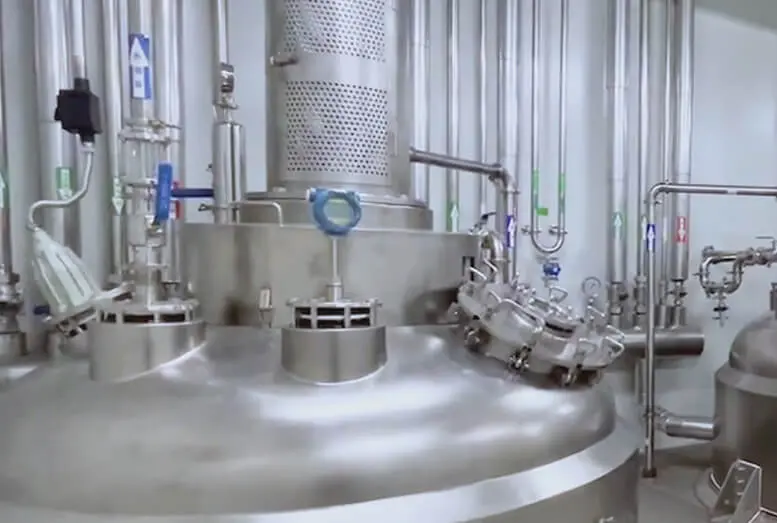
Diferentes productos intermedios farmacéuticos requieren diferentes tecnologías de reacción y purificación. Un proveedor que solo tenga equipos de reacción convencionales puede no ser adecuado para productos que requieran hidrogenación, reacciones a alta temperatura, reacciones a alta presión, síntesis quiral o destilación a alto vacío.
Jiangsu Jingye Pharmaceutical ha desarrollado capacidades en reacciones de alta temperatura y alta presión, hidrogenación, síntesis quiral y destilación de alto vacío. Estas tecnologías son particularmente relevantes cuando un intermedio requiere condiciones de reacción controladas o separación de impurezas estrechamente relacionadas.
Por ejemplo, las reacciones de hidrogenación pueden requerir presión, temperatura, carga de catalizador y tiempo de reacción de hidrógeno controlados. Un proceso de destilación a alto vacío puede depender de la estabilidad de la presión, el control de la temperatura, el tiempo de residencia y las propiedades térmicas del compuesto objetivo.
Por lo tanto, la pregunta importante es si la plataforma de proceso del proveedor coincide con la química del producto intermedio y no si simplemente tiene una gran instalación de producción.
La coherencia de los lotes es importante a escala comercial
Un intermedio farmacéutico puede pasar una especificación como ≥99,0% de pureza y al mismo tiempo mostrar diferencias significativas entre los lotes de producción.
Dos lotes con el mismo resultado del ensayo pueden tener diferentes niveles de impurezas individuales, disolventes residuales, contenido de agua, color o trazas de residuos inorgánicos.
Estas diferencias pueden influir en las reacciones posteriores, el comportamiento de cristalización, el rendimiento de la filtración o la calidad final del API.
Por lo tanto, un proveedor capaz de productos intermedios farmacéuticos a granel debe establecer parámetros de fabricación controlados y criterios analíticos de liberación que vayan más allá de un único valor de pureza.
Para el abastecimiento comercial, los datos históricos de los lotes pueden proporcionar evidencia útil de la capacidad del proceso. Los resultados consistentes en varios lotes generalmente son más significativos que un lote de calificación exitoso.
El control de impurezas requiere comprensión del proceso
El control de impurezas comienza durante la síntesis y no en la inspección final.
La temperatura de reacción, la presión, la proporción de reactivos, la selección del catalizador, el tiempo de reacción, la eficiencia de la mezcla y las condiciones de enfriamiento pueden influir en la formación de impurezas relacionadas con el proceso.
Luego, la purificación determina la eficacia con la que se eliminan esas impurezas.
Esto es especialmente importante para los intermedios que se someterán a varios pasos sintéticos adicionales. Una impureza que aparece en un nivel bajo en un intermedio de etapa temprana puede acumularse o volverse difícil de eliminar durante el procesamiento posterior.
Por este motivo, un proveedor debe comprender no sólo la especificación final sino también las rutas de impurezas asociadas con la ruta de fabricación.
La capacidad analítica respalda las decisiones de lanzamiento
Las pruebas analíticas confiables son esenciales para los productos intermedios farmacéuticos a granel.
Dependiendo del material y los requisitos del cliente, los programas analíticos pueden incluir HPLC, GC, determinación de agua Karl Fischer, punto de fusión, pruebas de disolvente residual, RMN, espectrometría de masas u otras técnicas apropiadas.
La HPLC puede proporcionar información cuantitativa sobre ensayos y sustancias relacionadas, mientras que la GC es particularmente útil para componentes volátiles y disolventes residuales.
El valor del equipo analítico depende de la idoneidad del método, la calibración, la validación o verificación, cuando corresponda, la idoneidad del sistema, los estándares de referencia y los procedimientos controlados de laboratorio.
Jiangsu Jingye Pharmaceutical opera modernas instalaciones analíticas y mantiene un equipo técnico que respalda la investigación, la fabricación y el control de calidad.
GMP es un sistema de fabricación, no un certificado en un sitio web
Para los productos intermedios farmacéuticos utilizados en cadenas de suministro reguladas, el cumplimiento de las BPF debe evaluarse a través de los sistemas de calidad y fabricación reales.
Los elementos importantes incluyen procedimientos de producción controlados, calificación y mantenimiento de equipos, procedimientos de limpieza, registros de lotes, gestión de desviaciones, control de cambios, capacitación, trazabilidad de materiales y liberación de calidad documentada.
Jiangsu Jingye Pharmaceutical afirma que su producción opera de acuerdo con los estándares GMP y que mantiene un sistema EHS completo.
Para los clientes que realizan la calificación de proveedores, el objetivo práctico es determinar si estos sistemas controlan consistentemente los riesgos asociados con el intermediario específico.
La trazabilidad se vuelve crítica en el suministro a granel
Al comprar productos intermedios a granel, la trazabilidad debe extenderse desde las materias primas entrantes hasta la fabricación y el embalaje final.
Un sistema adecuado debería permitir al proveedor identificar los lotes de materia prima relevantes, los registros de producción, los resultados analíticos, las etapas de procesamiento y la información del lote del producto terminado.
Esto resulta particularmente importante cuando se produce una desviación o un resultado analítico inesperado.
Si un proveedor puede rastrear rápidamente el lote afectado e identificar los registros de producción relacionados, la investigación y la evaluación de riesgos pueden proceder de manera más eficiente.
La escala de producción debe evaluarse cuidadosamente
Un sitio de producción grande no significa automáticamente que todos los productos intermedios puedan fabricarse de manera eficiente a escala comercial.
La ruta de producción debe ser compatible con el volumen del reactor, la capacidad de transferencia de calor, la agitación, la presión nominal, la capacidad de vacío, la capacidad de filtración, el equipo de secado y los requisitos de embalaje.
Jiangsu Jingye Pharmaceutical opera un sitio de producción que cubre aproximadamente 50.000 metros cuadrados en Changzhou, proporcionando una plataforma industrial para I+D, fabricación y comercio internacional.
La consideración más importante es si el equipo disponible puede reproducir la química de laboratorio o a escala piloto en volumen comercial sin introducir cambios inaceptables en la transferencia de calor, la mezcla, la cinética de reacción o la eficiencia de la purificación.
La ampliación es un riesgo técnico
Pasar de un reactor de laboratorio a un reactor de producción cambia el entorno físico de la reacción.
Una reacción de laboratorio de 10 L y una reacción de producción de varios metros cúbicos pueden usar la misma fórmula química pero comportarse de manera diferente porque el área de transferencia de calor, el tiempo de mezcla, el contacto gas-líquido y las características de transferencia de masa cambian con la escala.
La hidrogenación es un buen ejemplo. La disponibilidad de hidrógeno en la superficie del catalizador puede depender de la presión, la agitación, la dispersión del gas y las propiedades del líquido.
Un proveedor con experiencia genuina en ampliación de escala puede identificar estas variables antes de la producción comercial en lugar de descubrirlas después de un lote fallido.
La capacidad de EHS es importante para los productos químicos intermedios
Los intermediarios farmacéuticos pueden implicar disolventes inflamables, reactivos corrosivos, compuestos tóxicos, gases presurizados o reacciones exotérmicas.
Por lo tanto, un proveedor necesita un sistema EHS capaz de gestionar el almacenamiento de productos químicos, los riesgos de los procesos, el tratamiento de residuos, la respuesta a emergencias y la protección de los trabajadores.
Jiangsu Jingye Pharmaceutical mantiene las certificaciones ISO 14001 y GB/T 45001, además de ISO 9001, lo que refleja su marco más amplio de gestión de calidad, medio ambiente y salud ocupacional.
Para los clientes internacionales, estos sistemas pueden reducir el riesgo de la cadena de suministro y respaldar una calificación de proveedores más estructurada.
El suministro internacional requiere disciplina de documentación
Un proveedor de productos intermedios farmacéuticos a granel que presta servicios en Europa, América del Norte, el Sudeste Asiático, Japón y Corea del Sur debe gestionar algo más que la fabricación.
La documentación de exportación, los certificados de análisis, la información de lotes, las especificaciones, los requisitos de embalaje, las condiciones de envío y los acuerdos de calidad específicos del cliente pueden formar parte del proceso de suministro.
Jiangsu Jingye Pharmaceutical tiene experiencia exportando productos a estos mercados, proporcionando una base establecida para el suministro comercial internacional.
La capacidad de comunicar información técnica con precisión a lo largo de todo el ciclo del pedido es particularmente importante cuando las especificaciones o los requisitos de documentación difieren entre los clientes.
Conclusión
El proveedor adecuado de productos intermedios farmacéuticos a granel debe evaluarse a través de la tecnología de fabricación, la capacidad analítica, los sistemas GMP, la consistencia de los lotes, la trazabilidad, la experiencia de ampliación, la gestión de EHS y la capacidad de suministro internacional.
Jiangsu Jingye Pharmaceutical combina I+D, producción y comercio internacional farmacéuticos con capacidades en reacciones a alta temperatura y alta presión, hidrogenación, síntesis quiral y destilación al alto vacío.
Para las empresas que obtienen productos intermedios a escala comercial, la relación más sólida con el proveedor es la que se basa en una química reproducible, sistemas de calidad documentados, perfiles de impurezas controlados y un rendimiento confiable entre lotes, en lugar de limitarse al precio.