English
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Arabic
 Indonesian

Manufacturing Capability, Technical Evaluation, and Supplier Qualification
Selecting a 2-Bromo-1-[4-(methylsulfonyl)phenyl]-1-ethanone pharmaceutical intermediate supplier China involves more than comparing quotations and lead times. The supplier must be able to demonstrate that its manufacturing capabilities, analytical resources, quality controls, and documentation practices align with the customer's material requirements. For pharmaceutical intermediates, an attractive price is of limited value if the material cannot be qualified reliably or if inconsistent supply creates problems in downstream manufacturing.
A structured supplier evaluation helps identify these risks before they affect a project. It also provides a practical basis for comparing manufacturers with different production models, technical resources, and levels of process integration. The most useful assessment focuses on verifiable capabilities rather than broad claims about quality, experience, or manufacturing scale.
Start With Product-Specific Manufacturing Capability
The first step is to confirm that a supplier can manufacture or reliably supply the exact compound required. A company may have extensive pharmaceutical experience without necessarily having an established process for every intermediate in its product portfolio. General chemical manufacturing capability should therefore be distinguished from demonstrated product-specific capability.
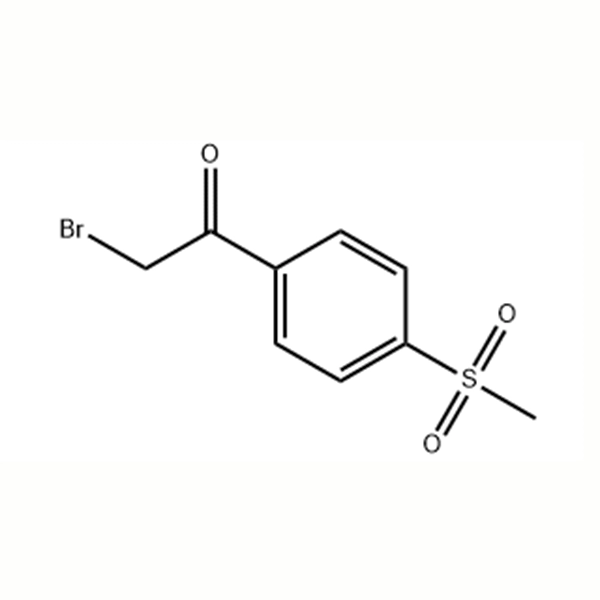
2-Bromo-1-[4-(methylsulfonyl)phenyl]-1-ethanone is a brominated aromatic ketone. Its molecular structure and the requirements of the customer's downstream process determine the relevant manufacturing and quality considerations. The supplier should be able to clarify whether the product is manufactured in-house, produced through a qualified external partner, or sourced through a trading arrangement.
This distinction matters because the organization responsible for the commercial transaction may not be the organization controlling the manufacturing process. A trading supplier may offer useful market access and logistics support, but the customer may need additional information about the actual manufacturing site, quality responsibilities, and traceability arrangements.
For direct manufacturers, a technical discussion should establish the maturity of the manufacturing process, the available quality controls, and the extent to which the proposed commercial material can be supported by documented manufacturing and analytical records. Where confidential manufacturing details cannot be disclosed, the supplier should still be able to provide sufficient information to support appropriate qualification.
Evaluate Process Engineering and Scale-Up Readiness
Manufacturing capability cannot be measured by facility size alone. Equipment suitability, process control, material handling, analytical monitoring, and the ability to manage deviations are all relevant when evaluating a pharmaceutical intermediate manufacturer.
Scale-up is particularly important when a project moves from laboratory development to routine production. Conditions that produce acceptable material in a small experiment may require further evaluation when equipment geometry, heat transfer, mixing, mass transfer, or work-up operations change. The degree of risk depends on the actual process, and it should be addressed through appropriate development and validation activities.
For a compound such as 2-Bromo-1-[4-(methylsulfonyl)phenyl]-1-ethanone, customers should avoid assuming that the presence of a brominated functional group automatically proves a particular process risk or manufacturing difficulty. Instead, the supplier should explain the relevant controls for its own process, including how it manages critical operating parameters, product isolation, impurity control, and batch release.
A manufacturer's equipment portfolio can provide useful evidence of technical breadth. Capabilities in high-temperature and high-pressure reactions, hydrogenation, chiral synthesis, or high-vacuum distillation may demonstrate experience with specialized pharmaceutical manufacturing operations. However, these capabilities should be interpreted in context. Their presence does not automatically establish that a specific intermediate uses those technologies or that every process step is performed at the same site.
The practical question is whether the supplier's available equipment and technical team are appropriate for the product and its required production scale. This should be confirmed through product-specific discussion and, where applicable, an audit or technical assessment.
Review Analytical Infrastructure Before Comparing Quotes
La cotización de un proveedor debe evaluarse junto con la evidencia analítica que respaldará el lanzamiento del producto. Un valor de pureza declarado es significativo sólo cuando se comprenden el método de prueba, la especificación y la base del informe.
La HPLC se puede utilizar para evaluar la pureza cromatográfica y sustancias relacionadas, mientras que la RMN, la espectrometría de masas u otros métodos adecuados pueden respaldar la confirmación de la identidad. El paquete analítico exacto depende de las especificaciones acordadas y de los requisitos de calidad del cliente. Pueden ser necesarias pruebas adicionales cuando una impureza conocida, un disolvente residual u otro atributo del material presente un riesgo relevante.
Durante la evaluación inicial, los clientes deben solicitar un certificado de análisis representativo y la especificación actual del producto. Estos documentos ayudan a aclarar si el proveedor informa los resultados reales del lote, si se definen límites para cada prueba y si los métodos de prueba parecen apropiados para la aplicación prevista.
También es útil distinguir las pruebas de rutina de las pruebas adicionales disponibles a pedido. Un proveedor puede tener acceso a instrumentos analíticos avanzados sin realizar todas las pruebas posibles en cada lote de producción. Los clientes deben establecer qué pruebas forman parte de la versión de rutina, cuáles se realizan periódicamente o durante la calificación y cuáles requieren un acuerdo por separado.
Este enfoque evita dos problemas comunes de abastecimiento. El primero es comparar proveedores cuyas cifras de pureza se basan en diferentes enfoques analíticos. La segunda es asumir que se realizará una prueba simplemente porque el proveedor tiene el equipo necesario.
Evaluar sistemas de calidad y documentación regulatoria
El abastecimiento intermedio farmacéutico requiere una revisión cuidadosa de las prácticas de gestión de calidad. Las certificaciones a nivel de empresa, las licencias de fabricación y la documentación específica del producto tienen diferentes propósitos y no deben considerarse intercambiables.
Una certificación ISO 9001 se relaciona con un sistema de gestión de calidad dentro de su alcance establecido. ISO 14001 aborda la gestión ambiental, mientras que GB/T 45001 se relaciona con la gestión de seguridad y salud ocupacional. Estas certificaciones pueden proporcionar evidencia útil sobre los sistemas organizativos del proveedor, pero por sí solas no demuestran que cada producto cumpla con todos los requisitos farmacéuticos.
De manera similar, una Licencia de Producción de Medicamentos debe revisarse de acuerdo con su alcance aplicable y el contexto regulatorio relevante. Los clientes deben confirmar si el producto propuesto y las actividades de fabricación se encuentran dentro de los acuerdos representados por el proveedor. Si el proyecto requiere evidencia particular de GMP, auditorías de clientes o documentación de calidad adicional, esos requisitos deben discutirse explícitamente.
Una revisión de calificación completa puede cubrir la especificación del producto, el certificado de análisis, la hoja de datos de seguridad, la identificación del lote, la configuración del empaque, las condiciones de almacenamiento y los acuerdos de contacto de calidad. Dependiendo del sistema de calidad del cliente, el proceso también puede requerir un cuestionario para el proveedor, una auditoría, un acuerdo de notificación de cambios o un acuerdo de calidad escrito.
El objetivo es establecer una base documentada para la aceptación del material. No se trata de acumular certificados sin determinar si abordan los requisitos reales del proyecto.
Examinar la confiabilidad del suministro y la preparación comercial
Un producto calificado es sólo una parte de un acuerdo de abastecimiento exitoso. El proveedor también debe poder ofrecer compromisos de entrega realistas, comunicación clara del pedido y documentación de envío adecuada.
Al comparar ofertas, los clientes deben distinguir entre disponibilidad de muestras, producción comercial inicial y capacidad de repetir pedidos. Un proveedor puede proporcionar una muestra de desarrollo rápidamente pero necesita tiempo adicional para programar un pedido mayor. Estas situaciones no son necesariamente señales de un desempeño deficiente, pero las implicaciones comerciales deben quedar claras antes de que un proyecto se comprometa con un cronograma de producción.
La cotización debe identificar el producto, las especificaciones, el embalaje, la cantidad del pedido, la base del precio y los términos de entrega. También debe aclarar si se incluye documentación analítica y cualquier prueba adicional acordada. Si el cliente requiere un tamaño de lote, formato de embalaje o disposición de envío específicos, estos requisitos deben confirmarse en lugar de inferirse.
La confiabilidad del suministro debe evaluarse utilizando evidencia cuando esté disponible. Los indicadores relevantes pueden incluir el desempeño histórico de entregas a tiempo, el proceso de planificación de pedidos del proveedor, su enfoque de la disponibilidad de materias primas y su capacidad para comunicar cambios en la producción. Las afirmaciones sobre la capacidad anual deben interpretarse con cuidado porque la capacidad total del sitio no necesariamente equivale a la capacidad disponible para un complejo en particular.
Para los clientes internacionales, la documentación de exportación y la coordinación del envío son consideraciones adicionales. Un proveedor con experiencia en comercio internacional puede estar mejor posicionado para coordinar la documentación y la comunicación entre mercados, pero aún se deben confirmar los requisitos reales para cada destino.
Por qué es importante la experiencia del fabricante
Un fabricante farmacéutico establecido puede ofrecer ventajas en comunicación técnica, desarrollo de procesos, documentación de calidad y coordinación de suministros a largo plazo. Sin embargo, los años en el negocio deben considerarse como evidencia de respaldo y no como un sustituto de la calificación específica del producto.
Jiangsu Jingye Pharmaceutical se fundó en 1994 y se reestructuró en 2016. Sus operaciones integradas cubren investigación y desarrollo, producción y comercio internacional. La compañía opera en un sitio de 50.000 metros cuadrados en Changzhou y mantiene capacidades técnicas en reacciones de alta temperatura y alta presión, hidrogenación, síntesis quiral y destilación de alto vacío.
La empresa informa el cumplimiento de los estándares GMP en sus operaciones y mantiene modernas instalaciones de fabricación, instrumentos analíticos y un sistema EHS. Sus credenciales incluyen una licencia de producción de medicamentos, certificaciones ISO 9001, ISO 14001 y GB/T 45001. También informa de una cooperación a largo plazo con universidades e instituciones de investigación y exporta productos a Europa, América, el Sudeste Asiático, Japón y Corea del Sur.
Para los clientes que evalúan a Jiangsu Jingye Pharmaceutical como socio potencial, estos detalles proporcionan un punto de partida para la evaluación técnica y organizativa. Por sí solos, no establecen que la empresa fabrica actualmente el compuesto específico en cuestión o que un pedido particular pueda cumplirse dentro de un período determinado. La disponibilidad del producto, la responsabilidad de fabricación, las especificaciones y las condiciones de entrega deben confirmarse directamente.
Utilice un proceso de calificación de proveedores basado en riesgos
Un proceso eficaz de calificación de proveedores comienza con la definición de lo que debe lograr el material. Esto incluye la identidad, pureza, límites de impurezas, métodos de prueba, embalaje, condiciones de almacenamiento y documentación requeridos.
El siguiente paso es comparar proveedores con los mismos requisitos. Si un proveedor ofrece pruebas adicionales o una configuración de embalaje diferente, la diferencia debe registrarse claramente. Esto hace que sea más fácil determinar si una diferencia de precio refleja una diferencia genuina en el alcance o simplemente una oferta comercial diferente.
Las pruebas de muestra pueden ayudar a establecer si un material propuesto cumple con la especificación acordada. Para proyectos que avanzan hacia el uso rutinario, puede ser apropiada una evaluación adicional para evaluar la consistencia de los lotes, los controles de producción y la confiabilidad de la documentación. Cuando la solicitud esté sujeta a requisitos de calificación formal, el proceso debe seguir los procedimientos aplicables del cliente.
La comunicación también debe evaluarse durante la calificación. Un proveedor que responde precisamente a preguntas sobre especificaciones, métodos de prueba, registros de lotes y supuestos de entrega proporciona una base más sólida para una relación a largo plazo que uno que se basa exclusivamente en declaraciones de marketing genéricas.
Conclusión
Choosing a 2-Bromo-1-[4-(methylsulfonyl)phenyl]-1-ethanone pharmaceutical intermediate supplier China requires a balanced assessment of manufacturing capability, analytical control, quality systems, and commercial readiness. Facility scale and company history can be relevant, but the decisive evidence is the supplier's ability to meet the agreed product specification and support a controlled supply process.
Jiangsu Jingye Pharmaceutical combines pharmaceutical manufacturing experience, specialized process capabilities, analytical resources, and international trade experience. Customers considering the company for this intermediate should verify product-specific availability, the applicable manufacturing arrangements, analytical documentation, and delivery commitments as part of their qualification process.
The most reliable supplier decision is one based on documented technical fit and realistic supply commitments, rather than a single purity figure or the lowest quoted price.